进口全自动风环,解决膜厚不稳
客户的工厂,以前生产薄膜总是厚薄不稳,只能整卷往厚里吹,最薄处才达标——一吨料浪费不少。我们现在给客户配备了进口全自动风环吹膜机。风环是进口的,供应商跟我们合作十多年,一直是长期稳定的战略伙伴,部件品质靠得住。风环装在机器上,气压和温度由它控制,薄膜厚度恒定。厚度稳住,一吨料省出来的全是利润。
客户的工厂,以前生产薄膜总是厚薄不稳,只能整卷往厚里吹,最薄处才达标——一吨料浪费不少。我们现在给客户配备了进口全自动风环吹膜机。风环是进口的,供应商跟我们合作十多年,一直是长期稳定的战略伙伴,部件品质靠得住。风环装在机器上,气压和温度由它控制,薄膜厚度恒定。厚度稳住,一吨料省出来的全是利润。
客户工厂订单零散,一天数次切换规格。以往每次换型都要专人守着膜泡反复试折径,试机薄膜无法入库,只能作废;想提高车速,膜泡又稳不住,生产只能压速运行。设备搭载自主研发 IBC 膜泡内冷控制系统,精准调控膜泡内部冷却,毫秒级反馈调节,再复杂的生产环境也能从容跟上。如今薄膜厚度公差极小,每卷品质一致;换规格几分钟即可到位,换型废料大幅减少,省下的每一分钟,都直接转化为产量与效益。
客户的工厂,以前收卷靠人:换卷要停机,人工切膜接头,接不好整卷作废;满卷两百公斤靠人抬;薄膜厚膜收卷要求不同,一台机器收不了。我们给客户配的全自动中心表面双收卷,自主研发,技术国内领先。三种收卷模式随膜切换,薄膜厚膜一台机器都能收;全自动张力控制系统自动追踪张力,张力可调,适配多种膜工艺,卷面平整;切膜、换卷、卸卷全流程自动化,卸卷液压控制。换卷不停机,废品率降下来,两个人的活现在一个人就够了。
吹膜设备正处在高端化、智能化、自动化、节能环保的转型期。设备的稳定性与节能性是当前的竞争焦点,售后响应速度和定制化能力直接影响客户选型。需求这一端,多层共挤与全降解材料机型增长最快,PBAT、PLA 等降解材料产能在政策推动下大幅扩张;下游除包装、农膜外,锂电隔膜、光伏背板膜等新能源方向也在拉动高端薄膜需求。塑机整体规模约 850 亿元,中空成型设备约占 18%,年增 6–8%。我们给客户做的是一体化方案:先算清楚做什么膜、一年做多少量,再定设备怎么配;整线出自一家,机器之间不用迁就;安装、调试、试产一路跟到底,备件售后及时。客户要的现代化工厂,就是这样。
整机采用带触摸屏的计算机集中控制,程序自主研发,配施耐德自动化产品;设备之间用施耐德 Canopen 总线连接变频器、伺服驱动器,控制可靠、响应及时。牵引和收卷用伺服电机,可做高精度控制。从加工温度、螺杆转速、熔体压力,到 IBC 内冷、外冷风环、稳泡、旋转牵引、线速度、张力、收卷,全机集中在屏上控制、监控,带自动报警和自诊断。每种膜的工艺参数存得住,下次再做,调出来就是原来的条件。整机三个 PLC:主机牵引一套,两个收卷各一套,任何一个收卷出问题,主机和牵引照常跑,不会整机停机。辅机接口丰富,德国塑控、意大利信可的风环、料斗都能接。
这台是热封热切制袋机,购物袋、垃圾袋、食品包装袋、快递袋,平口的、背心的都能做。吹好的膜卷直接上料架,放卷、送膜、封切一道走完;印刷过的膜靠光电跟踪找色标,袋长切得准,图案不跑偏。封刀切刀同步,封口平整,不开口。袋子出来就进风车收集,叶片转着把袋一张张接住、码齐,按设定的张数分叠,工人拿走打包就行,机尾不用再站人一张张理。换规格也简单,袋长、张数在操作屏幕上设置一下即可。
高速中封全自动制袋机正在客户工厂稳定生产中。整机围绕中封工艺优化:放卷结构常规可靠,可按需定制;薄膜中线折页合并,纵封常规冷却,封口牢固平整;横封经加宽横梁与多排弹簧结构实现高压低温封合,袋口平整美观。
切袋集袋智能高效:双切刀、CCD 视觉辅助切刀、模切机构可选,配合自动理袋与自动质检剔除,实现无人化生产。
灵活定制:机器宽度可定制,退绕装置可换伺服电机,可选 50 米薄膜存储连续换卷装置;双切、CCD 裁剪、模切自由选配,CCD 视觉定位精准控制切袋,品质始终如一。
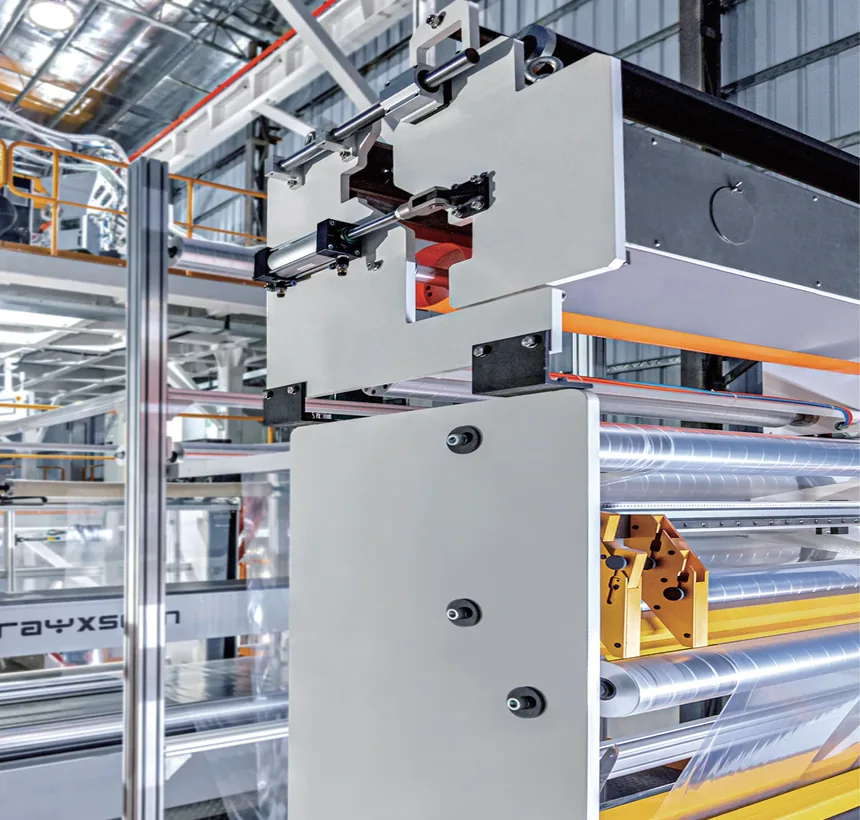
整机采用触摸屏计算机集中控制,程序自主研发、施耐德配套;设备以施耐德 Canopen 总线连接变频器与伺服驱动器,控制可靠、响应及时;牵引与收卷采用伺服电机,高精度控制。
系统集中管控加工温度、熔体压力、IBC 内冷、风环、稳泡、旋转牵引、张力及收卷,自动报警、自诊断、远程参数化,实现数字化生产管理。
主机由 15 寸触摸屏控制,两收卷各配 10 寸触摸屏独立控制;3 个 PLC 独立控制,任一收卷故障不影响主机与牵引。主操作屏配新型支托臂,多角度旋转;辅机接口丰富,兼容德国塑控、意大利信可等风环料斗系统。
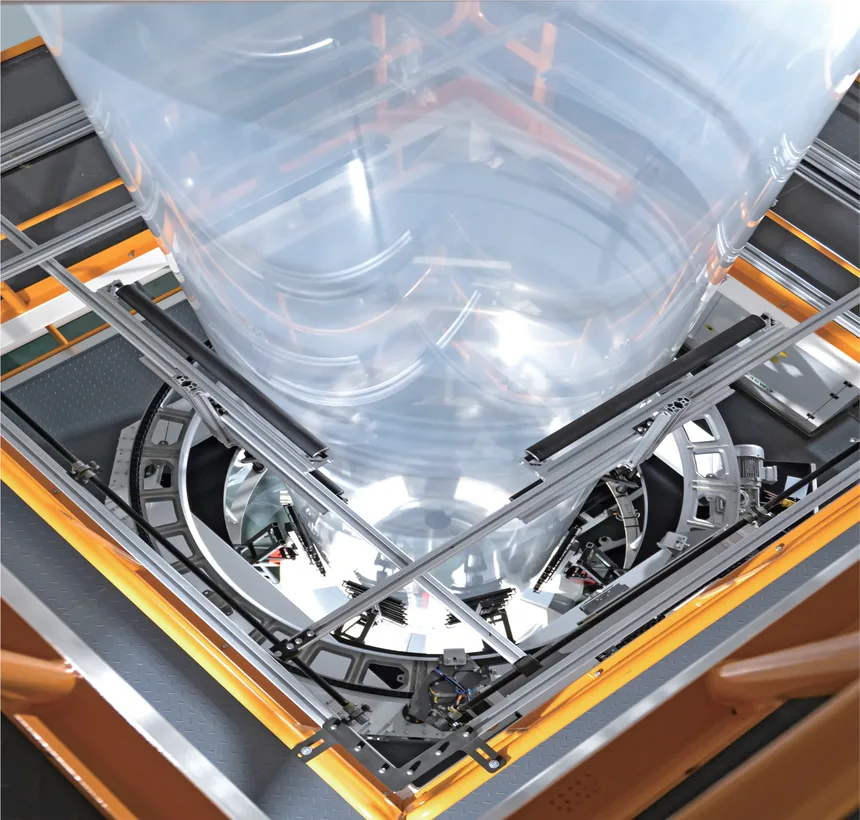
深耕薄膜制造核心环节,以自主研发的 IBC 膜泡内冷控制系统,精准调控膜泡内部冷却全过程,为高效生产注入硬核动力。
系统以毫米级精度把控薄膜厚度公差,尺寸稳定性显著提升,批次一致性卓越;毫秒级实时反馈调节机制,从容应对复杂多变的生产工况,响应迅捷、控制精准;智能化快速规格切换,大幅缩短换型时间,有效降低废料率,让生产效率与材料利用率双双跃升。
以科技之力,赋能薄膜产业高品质、低成本、柔性化制造。
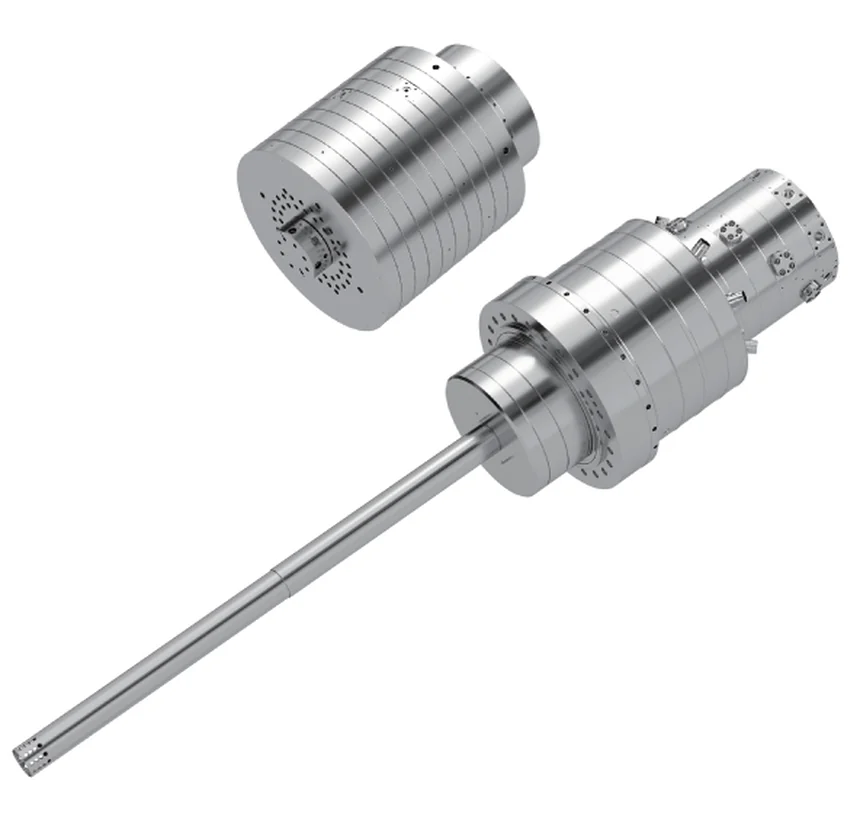
模头采用优质合金钢锻造,经精密五轴加工中心一次装夹成型,主要零件全部在加工中心完成,确保模具精度与各层螺旋流道分料均匀,制品无分料线、无死角,熔融物料流动顺畅。
加热采用插口式陶瓷电加热器,温控稳定、升温均匀;流道与口模经新型抛光技术精心研磨,表面达镜面标准,再镀硬铬处理,耐磨性与抗腐蚀性大幅增强,持久保障出膜品质,延长设备使用寿命。
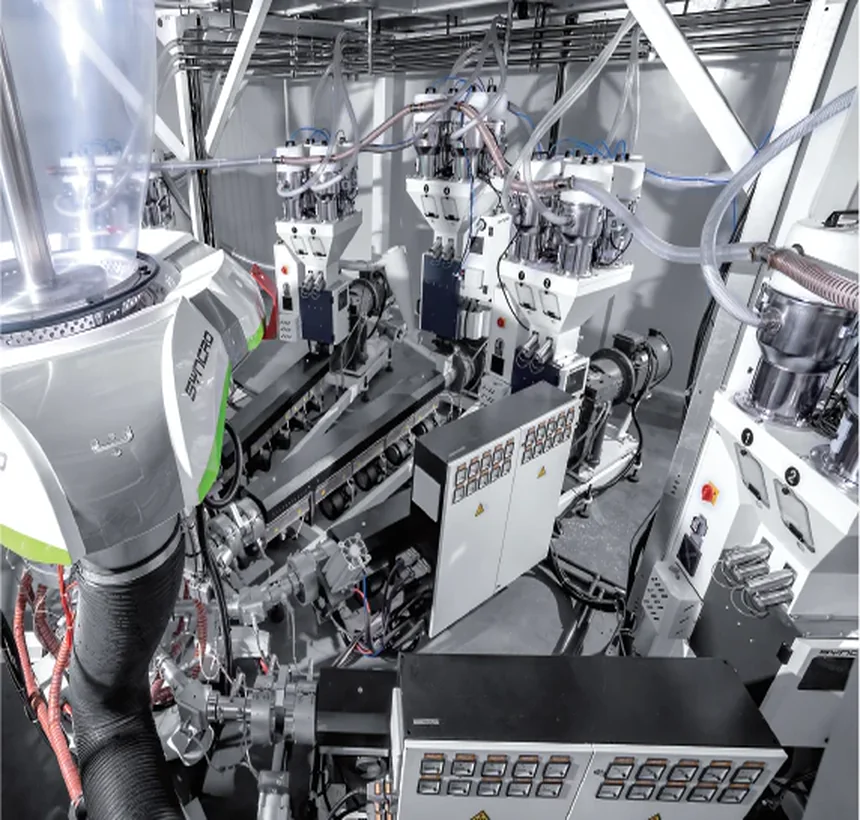
机筒螺杆采用 38CrMoAlA 渗氮钢、螺杆双合金材质,高混炼型复牙式双螺纹结构,兼具分离、屏障、混炼功能,经特殊硬化处理,耐腐耐磨、塑化优良、高产低耗;工艺流程:锻打调质→精细加工→外圆真圆度精密研磨→100 小时渗氮→低温回火消应力→镀硬铬→精致抛光。机筒设分区式陶瓷加热器与冷却风机,加料口通循环水强制水冷,提效延寿;主电机采用一级能效永磁同步电机,能效节约约 15%。
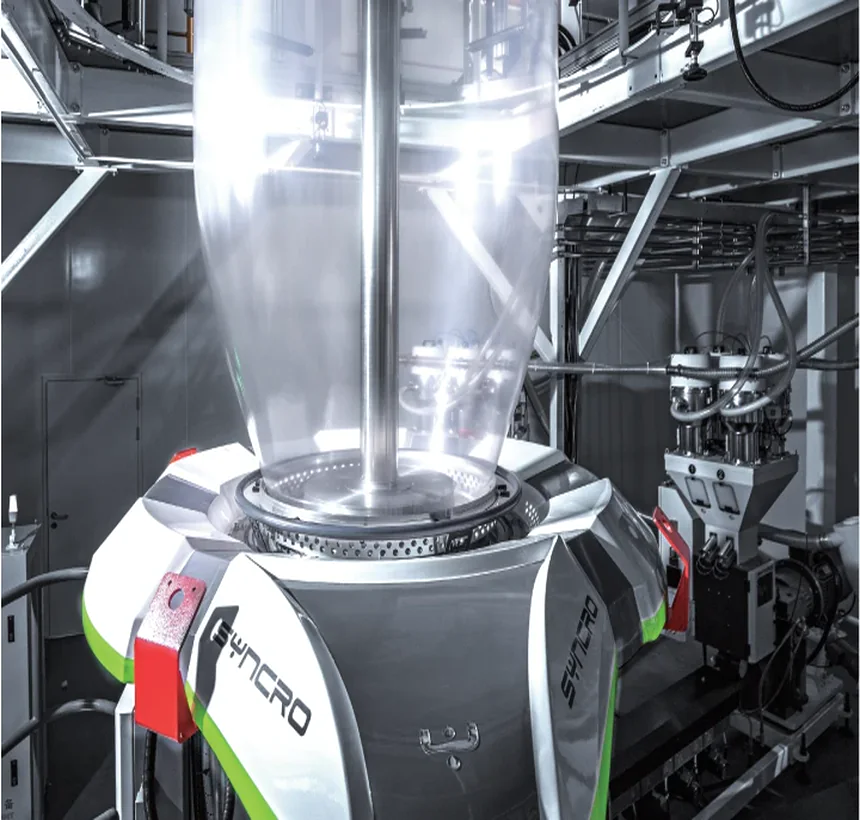
吹膜机整机配备进口全自动风环,关键部件与国际品质同源。我们与海外供应商建立逾十年深度合作关系,双方结为长期稳定的战略合作伙伴,在技术对接、部件迭代与品质管控上深度协同、持续磨合。依托成熟可靠的进口自动风环,设备冷却调节更精准、膜泡成型更稳定,薄膜厚薄均匀度与整机运行可靠性获得坚实保障。我们将持续以高品质进口部件赋能产品,为客户交付经得起长时间连续生产检验的吹膜装备。
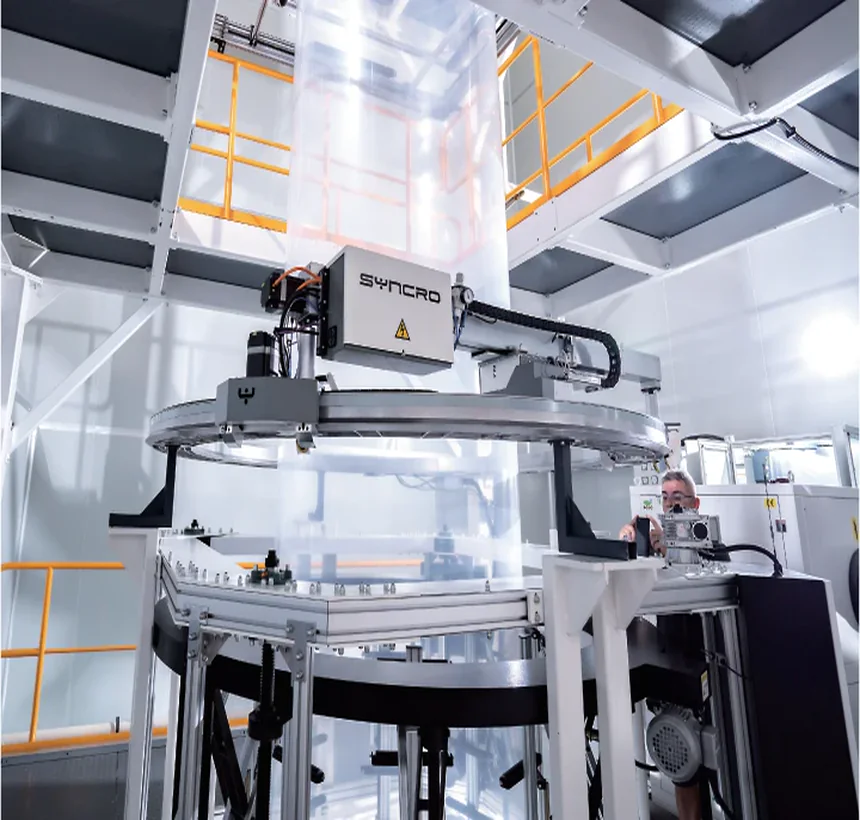
双工位快速换滤网装置,五大设计保障连续生产。采用自涨式密封结构,确保不漏料;主体选用优质合金钢材,经数控加工中心精密加工,精度可靠;加热采用陶瓷加热器,共二区加热,升温均匀;换网前加装熔体压力、温度传感器装置,压力变化随时显示,操作人员可即时调整加工工艺;换网全程气动控制,双工位切换不停机,更安全、方便、快捷,有效减少废料与停机时间
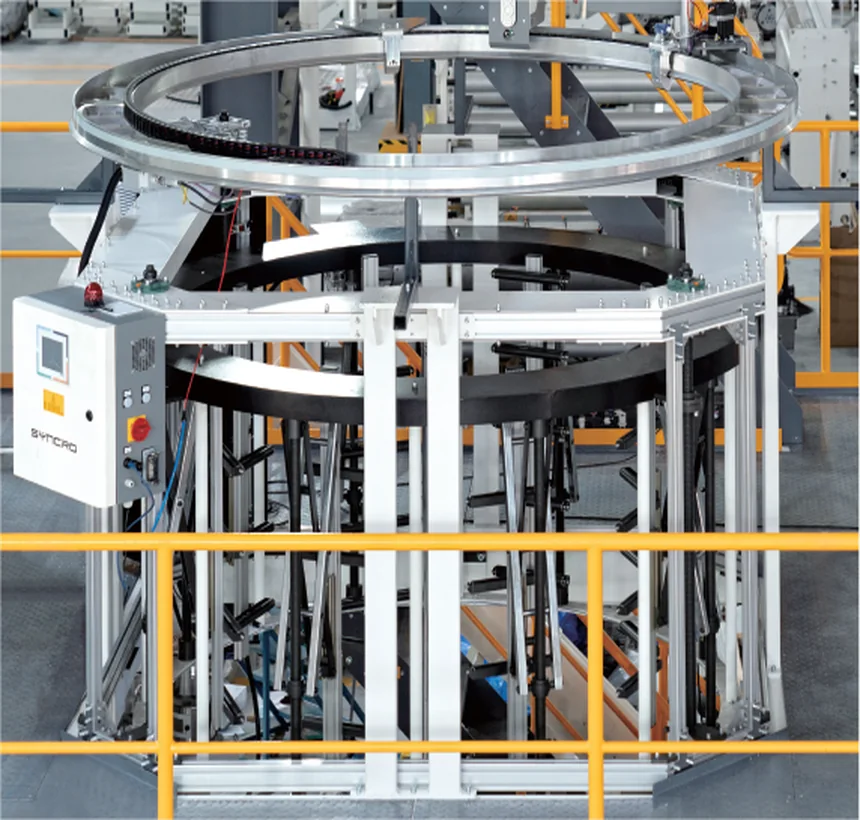
稳泡器与辅助稳泡器采用铝合金型材组装外框,结构合理、外形美观大方。核心配置电动调节鼠笼式稳泡器,稳定泡开合与高度均可电动遥控调节,对位精准、操作省力,膜泡成型更趋稳定。导辊精选碳纤维辊,重量轻、强度高,摩擦系数与导热系数双低,不会因高温和高阻力影响薄膜性能,有效保障薄膜成型质量与表面品质,为高速连续生产提供可靠支撑。
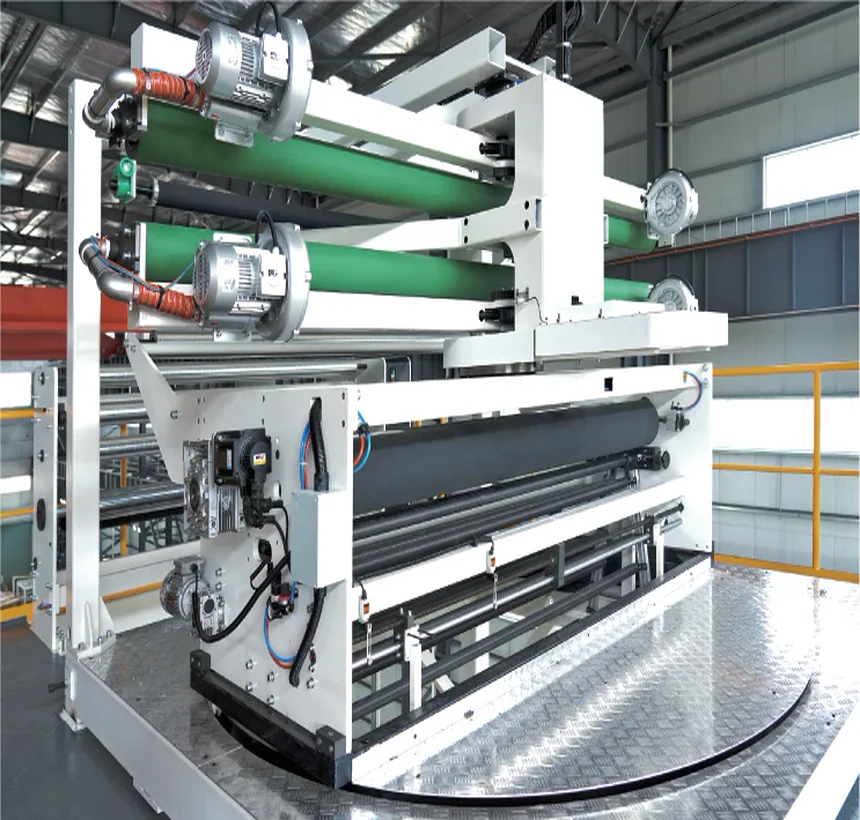
水平式薄膜旋转牵引装置具国际先进水平,±352°水平摆动旋转,伺服控制线速度恒定可调;取代旋转模头,攻克流道长、密封难、易漏料、维护难,杜绝「大小头」「荷叶边」。第一牵引多辊冷却,2kw 伺服电机,最大牵引速度 128m/min;牵引辊镜面抛光镀硬铬,气缸开合;352°水平摆动旋转装置 1 套,含 2 根气垫式低摩擦换向辊、2 根特殊橡胶展平辊,0.75kw 变频驱动;主控制台与安装平台均设开/关机、复位按钮。
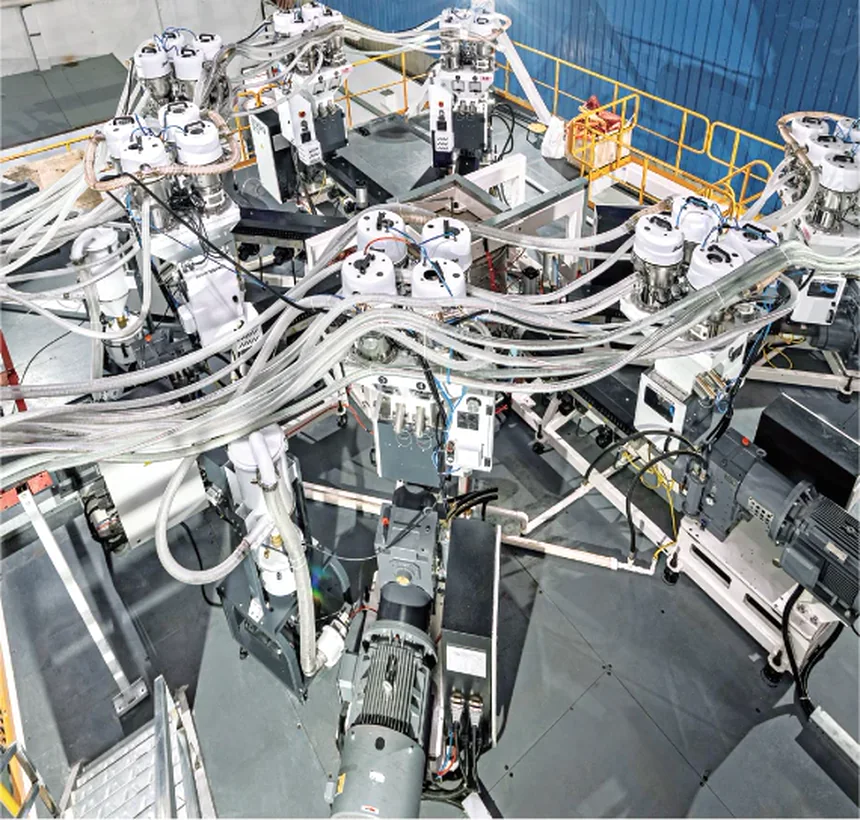
多层共挤叠加模头侧向进料,流线性流道,适配内层 PA 阻隔膜。优质合金钢锻造,主要零件经精密五轴加工中心加工,保证精度与各层螺旋流道分料均匀,无分料线、无死角,熔料顺畅。意大利信可柔性口模:Ф450 共 1 套,间隙 1.5mm,另备 2.0mm 一只;插口式陶瓷加热 12 区自动控温、约 200kW;四根可调水平丝杆。流道口模新型抛光至镜面后镀镍磷合金,耐磨抗腐;换网至模头流道法兰连接、易安装,内孔镀硬铬并特殊硬化。
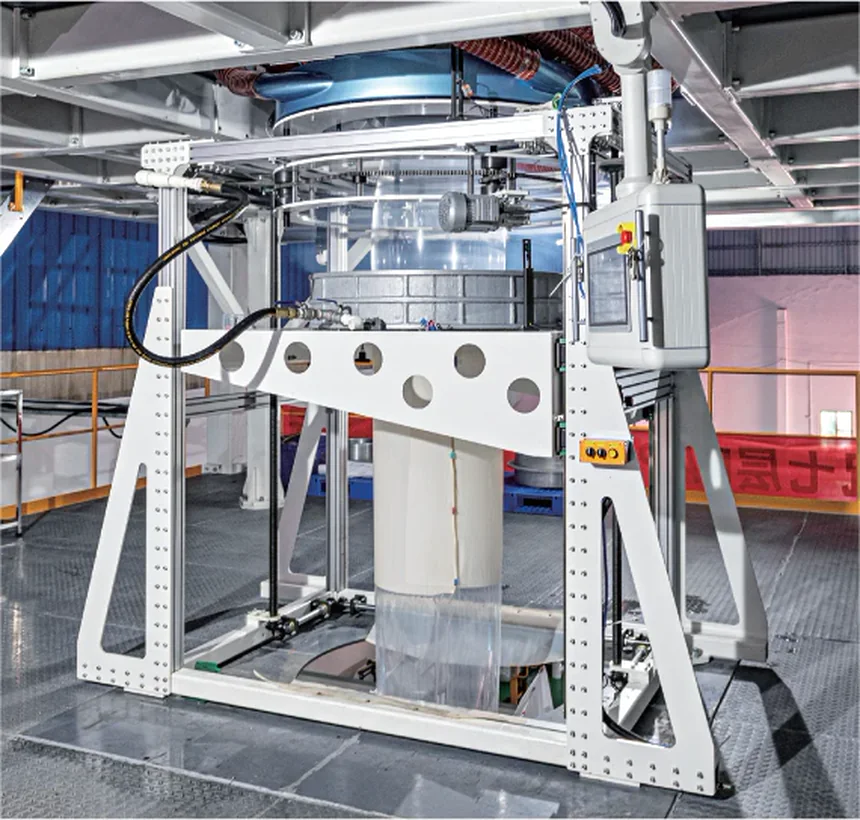
多层共挤吹膜机搭载 X 射线光束测厚系统,采用电容式或非放射性 X 射线传感器检测薄膜厚度,射线能量低于 5KeV,安全无辐射之忧。传感器实时采集厚度信号并反馈至 PLC,系统据此及时调节风环开度,形成「测量—反馈—调节」闭环,厚度偏差在线修正,薄膜横向与纵向厚薄均匀度持续稳定,为高品质阻隔膜与连续高效生产保驾护航。
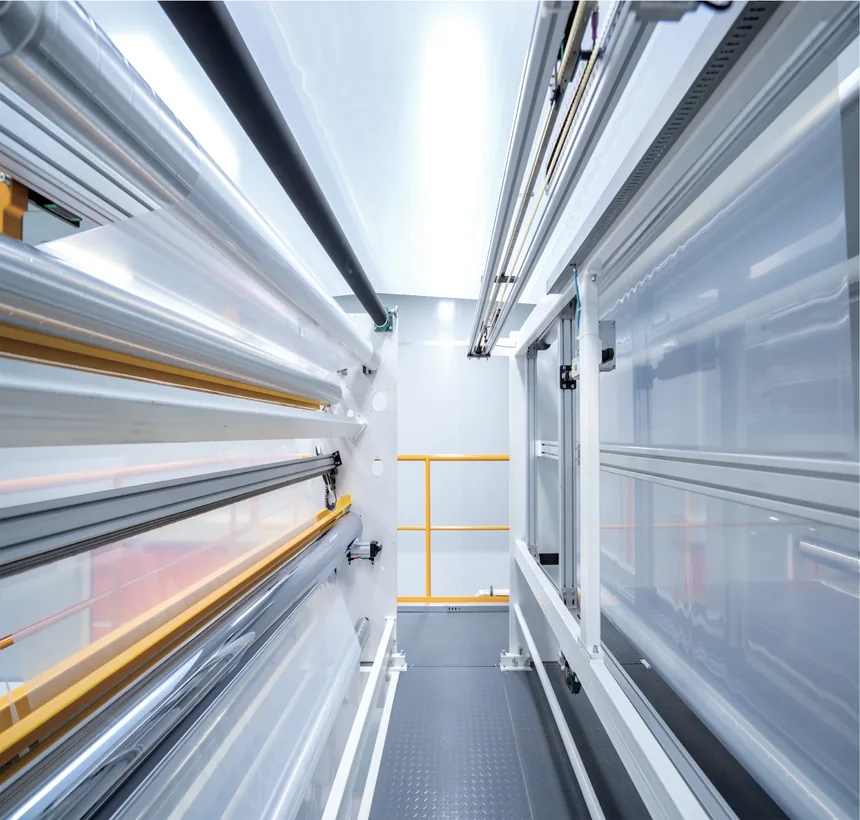
收放卷配套 EPC 高性能全触屏伺服纠偏控制器,专注材料边缘、线、对比度跟踪,适配自动化流程。核心采用 32 位双核 CPU、1000 线编码器与闭环伺服电机,兼容多类传感器,实现 ±0.004mm 纠偏精度与 0.02ms 响应。传感器实时捕偏,CPU 驱动电机调整、编码器闭环控制,支持单边巡边与无火花换向;金属外壳抗干扰、抵御 3 万伏静电,免维护结构长期稳定,电机自动调速节能降耗,适配高精度、多材料连续生产。
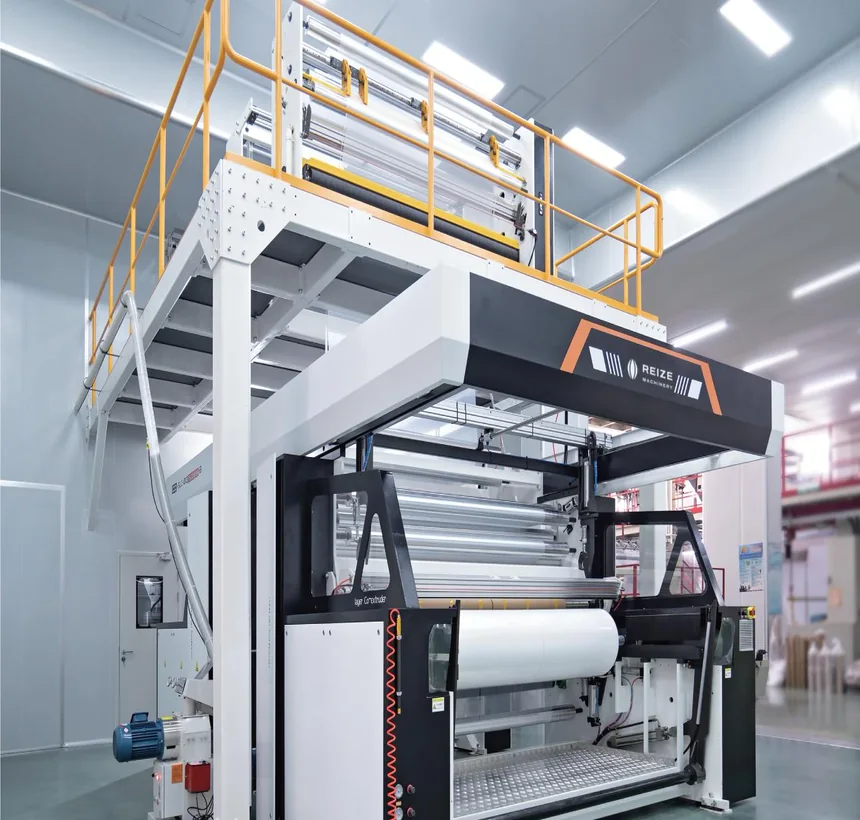
全自动收卷机达国际先进水平,自动切膜、换卷、卸卷、计长与全自动张力控制一体完成,卸卷液压驱动。三种全自动双工位收卷可选:表面摩擦、间隙、主动加摩擦,适配不同薄膜工艺;最大卷径 Φ1000mm,适用厚度 0.02~0.2mm。张力由低摩擦气缸与电气比例阀构成,恒张力或张力锥度可控,依表面张力反馈自动跟踪,收卷更平整;气胀轴一键装卸,自动计长 1 套,降劳动强度、减废品、提效增安全。